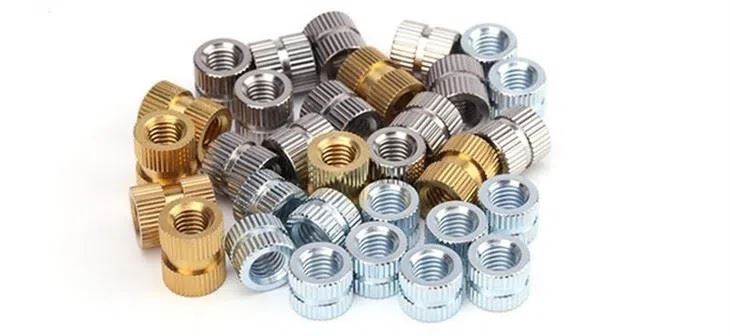
Requisiti per i dadi zincati a caldo
La cosiddetta zincatura a caldo è un efficace metodo anticorrosione del metallo, che consiste nell'immergere la vite rimossa dalla ruggine in una soluzione di zinco fuso a circa 500 gradi, in modo che la superficie del dado sia fissata con uno strato di zinco, svolgendo così un ruolo nell'anticorrosione.
Since the hot-dip galvanized plating layer is thick (generally more than 40um), considering its influence on the thread accuracy, the hole diameter of the hot-dip galvanized nut must be slightly larger than that of the general nut when forming. The specific requirements are as follows: Product Type Inch Metric Aperture enlargement size mm≤7/16>7/16M10-M14M16-M20M24M27M300.410.530.350.400.450.500.552, il limite superiore della dimensione del controllo finale del lato opposto e dello spessore è 0,5 mm maggiore del limite superiore della specifica.
Il sistema metrico (DIN, ISO, GB) è suddiviso in gradi 6H e 6G. Di solito è di classe 6H. Il Metric Japanese Standard (JIS) è diviso in tre categorie: I, II e III. La condizione abituale è di Classe II.
Il sistema imperiale è 1B, 2B e 3B. Di solito è di grado 2B.
Attualmente, ci sono due tipi di angoli Asan per la maschiatura: 600 e 550, 600 ha denti metrici, pollici UNCUNF, ecc. 550 ha denti Wyeth e BSW, BSF, ecc. 4. I principali parametri geometrici della filettatura sono: il diametro maggiore della filettatura, il passo, il diametro primitivo della filettatura e l'angolo di salita della filettatura.